

Titan är en anmärkningsvärd metall känd för sin höga hållfasthet, låga densitet och utmärkta korrosionsbeständighet. Som leverantör av titanarbetsstycken har jag bevittnat den växande efterfrågan på titan i olika industrier, inklusive flyg-, medicin- och fordonsindustrin. Att bearbeta titan kan dock vara en utmanande uppgift på grund av dess unika egenskaper, såsom låg värmeledningsförmåga och hög kemisk reaktivitet. Att välja rätt skärverktyg är avgörande för att säkerställa effektiv och exakt bearbetning av titan arbetsstycken. I det här blogginlägget kommer jag att diskutera de skärverktyg som är lämpliga för arbetsstycken i titan och ge några insikter baserat på min erfarenhet i branschen.

Förstå utmaningarna med att bearbeta titan
Innan du fördjupar dig i lämpliga skärverktyg är det viktigt att förstå de utmaningar som är förknippade med bearbetning av titan. Titan har en relativt låg värmeledningsförmåga, vilket gör att värme som genereras under skärprocessen tenderar att ackumuleras vid skäreggen. Detta kan leda till snabbt verktygsslitage, minskad livslängd och dålig ytfinish. Dessutom är titan kemiskt reaktivt, speciellt vid höga temperaturer, vilket kan få arbetsstyckets material att fästa vid skärverktyget, vilket resulterar i uppbyggd egg (BUE) och ytterligare accelererande verktygsslitage.
En annan utmaning är den höga hållfastheten och segheten hos titan. Skärkrafterna är generellt högre vid bearbetning av titan jämfört med andra metaller, vilket kräver skärverktyg med tillräcklig styrka och styvhet. Dessutom är spånbildningen vid titanbearbetning ofta kontinuerlig och trådig, vilket kan orsaka spånavgångsproblem och potentiellt skada skärverktyget eller arbetsstycket.
Typer av skärverktyg för arbetsstycken i titan
Hårdmetall skärverktyg
Hårdmetallskärverktyg används ofta för bearbetning av titan på grund av deras höga hårdhet, slitstyrka och termiska stabilitet. Volframkarbid är den vanligaste typen av hårdmetall som används i skärande verktyg. Den tål höga skärtemperaturer och ger bra motståndskraft mot nötning och kraterslitage.
- Belagda hårdmetallverktyg: Belagda hårdmetallverktyg är ett utmärkt val för titanbearbetning. Beläggningen, såsom titannitrid (TiN), titankarbonitrid (TiCN) eller aluminiumtitannitrid (AlTiN), kan förbättra verktygets prestanda på flera sätt. Det minskar friktionen mellan verktyget och arbetsstycket, vilket hjälper till att sänka skärtemperaturerna och förhindra BUE-bildning. Beläggningen ger också ett extra lager av skydd mot slitage, vilket förlänger verktygets livslängd. Till exempel är AlTiN-belagda hårdmetallverktyg särskilt lämpliga för höghastighetsbearbetning av titan eftersom de kan bibehålla sin hårdhet och oxidationsbeständighet vid förhöjda temperaturer.
- Solida hårdmetallverktyg: Skärverktyg i massiv hårdmetall är helt tillverkade av hårdmetall och erbjuder hög precision och styvhet. De finns i olika geometrier, såsom pinnfräsar, borrar och skär, och kan användas för ett brett utbud av titanbearbetningsoperationer, inklusive fräsning, borrning och svarvning. Pinnfräsar i massiv hårdmetall kan till exempel ge utmärkt ytfinish och dimensionell noggrannhet vid bearbetning av titankomponenter.
Keramiska skärverktyg
Keramiska skärverktyg är ett annat alternativ för bearbetning av titan, speciellt för höghastighets- och högtemperaturapplikationer. Keramik har extremt hög hårdhet och slitstyrka, och de kan arbeta med skärhastigheter som är betydligt högre än hårdmetallverktyg.
- Alumina-baserad keramik: Aluminiumoxidbaserad keramik, såsom aluminiumoxid-titankarbid (Al₂O₃-TiC) kompositer, används vanligtvis för titanbearbetning. De har god kemisk stabilitet och tål höga skärtemperaturer utan betydande slitage. Keramiska verktyg är dock relativt spröda och kräver noggrann hantering och korrekta bearbetningsparametrar för att undvika verktygsbrott.
- Kiselnitrid (Si₃N₄) Keramik: Kiselnitridkeramik erbjuder hög hållfasthet, seghet och motståndskraft mot värmechock. De är lämpliga för avbrutna skäroperationer och kan ge lång livslängd vid bearbetning av titan. Si₃N4 keramiska skär används ofta i svarvnings- och fräsapplikationer där hög produktivitet krävs.
Skärverktyg för kubisk bornitrid (CBN).
Kubisk bornitrid är ett av de hårdaste materialen som är kända, näst efter diamant. CBN skärverktyg är extremt slitstarka och kan användas för höghastighetsbearbetning av titan.
- CBN-insatser: CBN-skär används vanligtvis för finsvarvning och hårdbearbetning av titanlegeringar. De kan ge utmärkt ytfinish och dimensionsnoggrannhet, och deras höga slitstyrka möjliggör lång livslängd på verktyget. Emellertid är CBN-verktyg relativt dyra och deras tillämpning är begränsad till vissa bearbetningsoperationer och titankvaliteter.
Verktygsgeometri och designöverväganden
Utöver verktygsmaterialet spelar skärverktygets geometri och design också en avgörande roll vid titanbearbetning. Här är några viktiga överväganden:
- Rake vinkel: En positiv spånvinkel kan minska skärkrafterna och förbättra spånflödet, men det kan också minska verktygets styrka. För titanbearbetning rekommenderas ofta en liten positiv eller noll spånvinkel för att balansera skärkrafter och verktygsstyrka.
- Reliefvinkel: En tillräcklig avlastningsvinkel är nödvändig för att förhindra att verktyget skaver mot arbetsstycket, vilket kan generera värme och påskynda verktygsnötningen. En större avlastningsvinkel kan hjälpa till att minska friktionen och förbättra verktygets prestanda.
- Skärkantsradie: En skarp skäregg kan minska skärkrafterna och förbättra ytfinishen. En mycket skarp kant kan dock vara benägen att flisa. En något rundad skäreggsradie kan ge bättre egghållfasthet samtidigt som god skärprestanda bibehålls.
- Chip Breaker Design: Effektiv spånbrytardesign är avgörande för titanbearbetning för att kontrollera spånbildning och underlätta evakuering av spån. En väldesignad spånbrytare kan bryta de kontinuerliga och trådiga spånorna i mindre, mer hanterbara bitar, vilket förhindrar igensättning av spån och minskar risken för verktygsskador.
Applikationsexempel
Låt oss ta en titt på några specifika tillämpningsexempel för användning av ovanstående skärverktyg för arbetsstycken av titan.
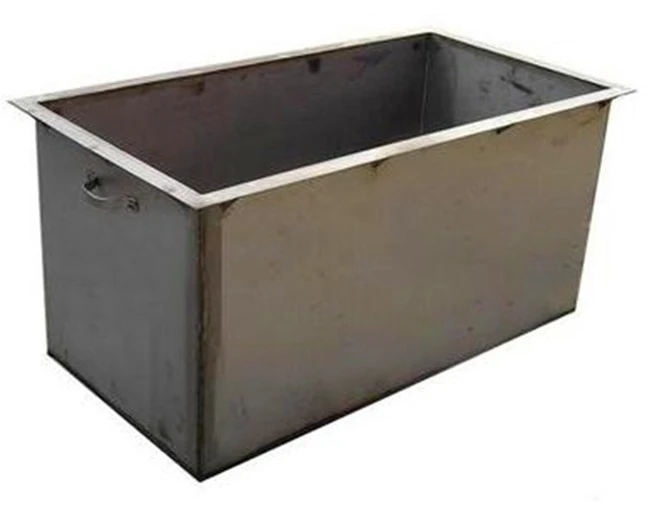
- Fräsning GR2 Korrosionsbeständig Titanium Trough: Vid fräsningGR2 korrosionsbeständig titan tråg, kan en pinnfräs av belagd hårdmetall med lämplig geometri användas. Beläggningen hjälper till att minska friktion och värmeutveckling, samtidigt som pinnfräsens geometri säkerställer effektiv spånavledning. En liten positiv spånvinkel och en tillräcklig avlastningsvinkel rekommenderas för att balansera skärkrafterna och förhindra verktygsslitage.
- Borrning Gr1 titanfläns: För borrningGr1 titanfläns, kan en solid hårdmetallborr med en specialiserad spetsgeometri användas. Det solida karbidmaterialet ger hög hållfasthet och slitstyrka, och spetsgeometrin är utformad för att förbättra spånbildningen och borrningseffektiviteten. En långsam matningshastighet och en måttlig spindelhastighet krävs vanligtvis för att undvika överdriven värmeutveckling och verktygsbrott.
- Svarvning av Gr5 titanfläns: Vid svängningGr5 titanfläns, ett CBN-skär eller ett belagt hårdmetallskär kan användas beroende på de specifika kraven. CBN-skär är lämpliga för höghastighetsfinbearbetning, medan belagda hårdmetallskär är mer mångsidiga och kan användas för både grovbearbetning och finbearbetning. Skärets geometri, såsom spånvinkeln, avlastningsvinkeln och spånbrytarens design, bör väljas noggrant för att optimera skärprestanda.
Slutsats
Att bearbeta arbetsstycken av titan kräver noggrant urval av skärverktyg för att övervinna utmaningarna som är förknippade med denna unika metall. Hårdmetallskärverktyg, keramiska skärverktyg och CBN skärverktyg har var och en sina egna fördelar och är lämpliga för olika titanbearbetningsapplikationer. Genom att ta hänsyn till verktygets material, geometri och design, såväl som de specifika kraven för bearbetningsoperationen, är det möjligt att uppnå effektiv och exakt bearbetning av titan arbetsstycken.
Om du är på marknaden för högkvalitativa titanarbetsstycken eller behöver råd om de bästa skärverktygen för dina titanbearbetningsprojekt är du välkommen att kontakta oss. Vi är en professionell leverantör av arbetsstycken av titan med lång erfarenhet inom branschen, och vi är angelägna om att förse våra kunder med de bästa produkterna och tjänsterna.
Referenser
- Astakhov, VP (2010). Metallskärmekanik. Elsevier.
- Shaw, MC (2005). Metallskärningsprinciper. Oxford University Press.
- Trent, EM och Wright, PK (2000). Metallskärning. Butterworth-Heinemann.